
Un support revient de la ligne avec une fixation manquante, et le seul indice est un alésage de 4,6 mm dans une plaque d'acier. Choisir M5 parce qu'il « semble à peu près correct » est la façon dont les assemblages se retrouvent avec des filetages dénudés, des couvercles qui tremblent et des retours sous garantie.
Voici d'abord la conclusion : un diamètre de trou réduit le champ à un ou deux candidats, mais il ne confirme jamais à lui seul une taille de vis. Vous avez besoin de deux autres faits, si le trou porte des filetages et, si c'est le cas, quel est le pas. Un trou simple fonctionne dans l'autre sens : il est dimensionné par rapport à la vis plutôt que adapté à celle-ci.
L'ensemble de la vérification prend environ dix minutes avec un pied à coulisse et une jauge de pas de filetage, et élimine la plupart des incertitudes avant que quiconque n'atteigne la boîte à robinets.
Décidez d'abord : trou fileté ou trou simple
Un trou fileté est un négatif de la vis. Le diamètre que vous mesurez sur les crêtes du filetage est proche du diamètre principal de la vis, donc un trou taraudé M6 indique généralement entre 5,9 et 6,0 mm. Un trou simple n’est négatif en rien. Il s'agit soit d'un trou de dégagement, percé plus grand que la vis, soit d'un trou pilote, percé plus petit afin qu'une vis filetée puisse tracer son propre chemin.
C'est pourquoi le même alésage de 4,6 mm peut désigner un M5 vis à métaux dans un trou de dégagement bien ajusté ou à une vis autotaraudeuse de 5 mm dans un pilote légèrement sous-dimensionné. Seule la présence ou l'absence de threads sépare les deux cas.
- Passez une pioche autour de l’alésage. Une hélice que vous pouvez sentir signifie un fil machine. Une paroi lisse et légèrement brunie signifie généralement qu'une vis filetée a été enfoncée puis retirée.
- Vérifiez le côté sortie. Les vis autotaraudeuses et autoperceuses laissent souvent un petit renflement ou une fente en forme d'étoile autour du trou de sortie d'une feuille mince.
- Recherchez un chanfrein d'entrée. Une entrée chanfreinée ou fraisée est typique d'un trou taraudé. Un trou perforé n’en a généralement pas.
Mesurez l'alésage avant de le faire correspondre
Les erreurs à cette étape sont héritées à chaque étape suivante, alors mesurez deux fois et notez le nombre.
- Ébavurez d’abord le trou. Un rebord roulé peut ajouter 0,2 mm à une lecture et vous faire prendre une taille au-dessus.
- Utilisez les mâchoires intérieures d’un pied à coulisse et prenez deux lectures espacées de 90 degrés, puis faites-en la moyenne. Les trous déformés sont fréquents dans les tôles perforées.
- Éloignez-vous des fraisures et des chanfreins ; mesurer uniquement la section cylindrique.
- En dessous de 3 mm, un pied à coulisse n'est pas fiable. Utilisez des jauges à broches ou une jauge à petit trou lue avec un micromètre.
- Enregistrez la lecture à 0,05 mm et notez l’épaisseur du matériau. La longueur de l'engagement compte autant que le diamètre.
Une fois que vous avez le numéro, comparez-le avec une table standard plutôt qu'avec une vis posée sur le banc.
| Taille nominale | Emplacement | Foret à tarauder | Fermer le dégagement | Déstockage gratuit |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
Si le trou est fileté et que l'alésage se situe entre deux tailles nominales, la jauge de pas le règle. Le pas est la distance entre les crêtes adjacentes, et il fait une bien meilleure distinction que le diamètre seul, en particulier là où les séries métriques et en pouces se chevauchent.
| Alésage mesuré (mm) | Candidat métrique | Candidat en pouces | Emplacement difference |
|---|---|---|---|
| 4,8 à 5,0 | M5 × 0,8 | N°10-24 UNC | 0,80 contre 1,06 mm |
| 6,0 à 6,35 | M6 × 1,0 | 1/4"-20 UNC | 1,00 contre 1,27 mm |
| 7,9 à 8,0 | M8 × 1,25 | 5/16"-18 UNC | 1,25 contre 1,41 mm |
Les pièces en inox méritent un second regard à ce stade, car grippage et choix du pas interagissent : choisir la taille et le pas de filetage des vis en acier inoxydable suit la même logique avec des limites plus strictes.
La règle du rapport pour les vis autotaraudeuses et filetées
Lorsque le trou est lisse et que la vis coupe son propre filetage, le trou est dimensionné en fonction du grand diamètre de la vis. Mesurez d'abord la vis avec un pied à coulisse, puis appliquez le rapport adapté au matériau.
Diamètre du trou pilote en proportion du diamètre principal de la vis, par matériau
Ces fenêtres sont des points de départ, pas des spécifications :
- Thermoplastiques : 0,75 à 0,85 de diamètre majeur. Les qualités remplies de verre se situent à l'extrémité inférieure car elles se fissurent plus facilement sous la contrainte du cercle.
- Tôle d'acier and aluminium: 0,85 à 0,90. Les feuilles inférieures à 1 mm nécessitent un trou proportionnellement plus grand pour éviter les déchirures.
- Aluminium moulé sous pression et zinc : 0,80 à 0,85, en faisant attention à l'épaisseur de la paroi du bossage et à la distance entre le bossage et le bord.
- Bois : 0,70 à 0,80 en feuillus, 0,60 à 0,70 en résineux. Les espèces et la teneur en humidité modifient sensiblement ces chiffres.
Deux modes de défaillance encadrent la fenêtre. Un trou trop petit augmente le couple d'entraînement, fend les bossages en plastique et cisaille les petites vis au niveau de la tête. Un trou trop grand endommage le deuxième assemblage et peut réduire la résistance à l'arrachement d'un tiers ou plus. Enfoncez trois vis de test dans des chutes du même matériau et de la même épaisseur avant de relâcher un réglage sur la ligne.
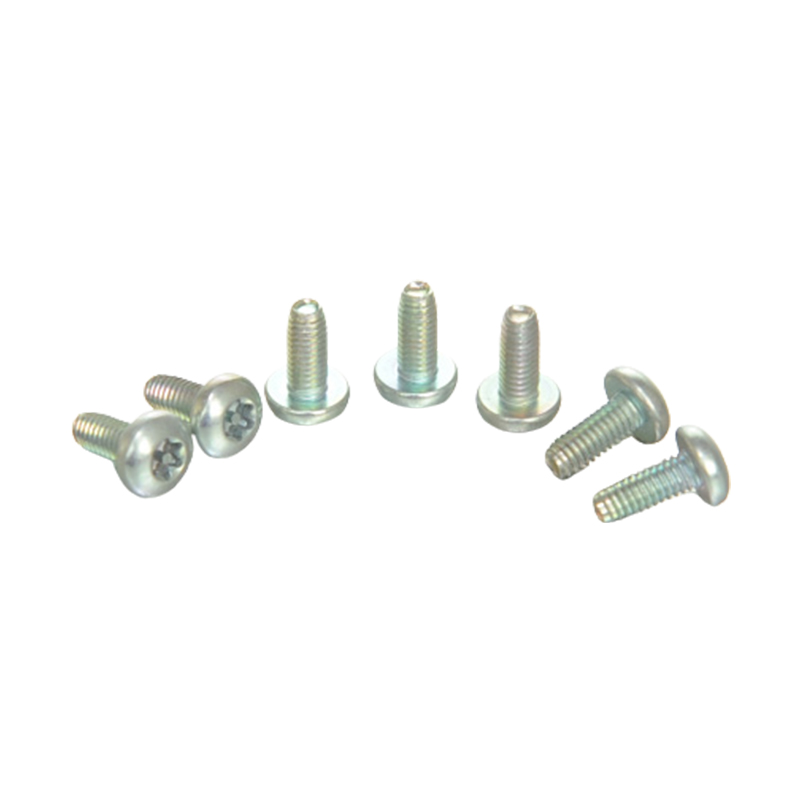
 Vis de verrouillage autotaraudeuse à tête cylindrique cruciforme Pour les assemblages de tôle, cette vis à tête cylindrique à empreinte cruciforme combine des filetages autotaraudeurs avec des performances de verrouillage et répartit la charge de serrage sur une zone plus large. Voir le produit →
Pour la tôle, une vis autotaraudeuse à tête cylindrique à empreinte cruciforme est le choix habituel : la pointe commence d'équerre dans un pilote percé, et la tête cylindrique répartit la charge de serrage sur une zone plus large qu'une tête fraisée ne le ferait.
Lorsque le trou est surdimensionné, dénudé ou usé
Si l'alésage mesure plus de 1,2 fois environ le diamètre nominal de la vis, la fixation d'origine ne tiendra pas. Options, classées par effort et coût :
- Augmentez d'une taille et appuyez à nouveau. Conservez au moins un diamètre de filetage complet de matériau autour du trou et vérifiez la distance entre les bords avant de percer.
- Installez un insert fileté. Restaure la taille de vis d'origine et constitue la réparation standard pour les boîtiers en aluminium et en magnésium.
- Utilisez un écrou à sertir ou à riveter. Idéal sur des tôles de 0,8 à 2 mm, où il n'y a pas assez de paroi pour un filetage fiable ; la bride répartit la charge au lieu de la concentrer sur deux ou trois filetages.
- Remplissez et repercez. Soudage, brasage ou époxy structurel suivi d'un nouveau trou, utilisé lorsque la pièce est chère ou que la réparation doit être invisible.
 Écrou de rivetage à pression M3 pour plaques minces Un écrou fileté à pression pour la fixation de feuilles minces, conçu pour s'intégrer dans le substrat et fournir un point d'accouplement permanent et standard sans ajouter beaucoup d'épaisseur. Voir le produit →
Sur une tôle mince, un écrou à pression est généralement la solution permanente la moins chère, et il fait de la vis d'accouplement un article standard du catalogue plutôt qu'un article spécial.
Mettez la taille sur le papier
L'ingénierie inverse d'une vis à partir d'un trou est très bien pour une réparation. Il s’agit d’une mauvaise base pour un dessin de production, car la prochaine personne qui mesurera le même trou obtiendra un numéro légèrement différent. Rédigez l'appel dans l'ordre dans lequel le fournisseur le lit :
- Diamètre nominal et pas, par exemple M5 × 0,8.
- Longueur sous la tête et norme par rapport à laquelle elle est mesurée.
- Style de tête, type d'entraînement et toute configuration de laveuse.
- Classe de matériaux et de propriétés.
- Finition et exigences en matière de corrosion, telles qu'un nombre indiqué d'heures de brouillard salin neutre.
- Norme applicable (ISO, DIN, ANSI/ASME, GB) et toute tolérance qui s'en écarte.
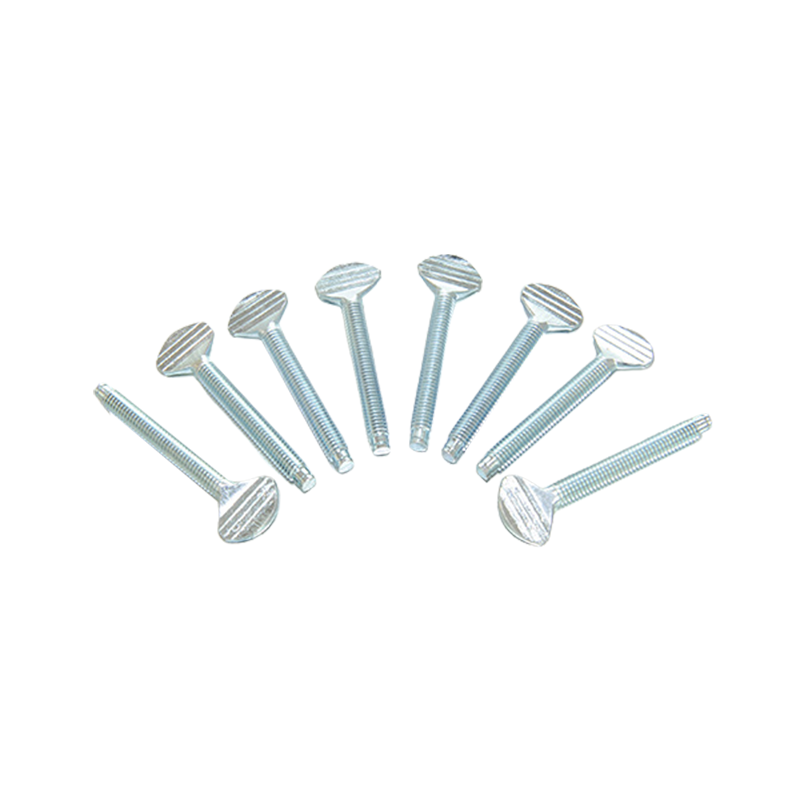 Vis à tête plate non standard personnalisée Une fixation à tête plate personnalisée pour les trous qui ne correspondent pas aux tailles du catalogue, offrant une zone de contact plus large pour répartir la pression dans les assemblages de précision ou sujets aux vibrations. Voir le produit →
Lorsque le trou mesuré ne correspond pas clairement à une taille catalogue, une vis non standard est généralement moins chère que de réusiner le trou, en particulier sur les pièces qui ont déjà dépassé l'étape d'usinage.
Sourcer la vis en volume
Faire correspondre une vis à un trou est une tâche de conception. Maintenir cette correspondance stable sur un million de pièces est une question de fabrication. Trois points déterminent si l'ajustement survit au volume :
- Cohérence dimensionnelle. Les tolérances majeures de diamètre et de pas sur la vis doivent être suffisamment serrées pour qu'un avant-trou réglé sur un échantillon fonctionne toujours sur la dix millième pièce.
- Stabilité des matériaux et des finitions. Un changement dans l'épaisseur du revêtement, notamment en lamelles de zinc ou en zinc électrolytique, décale le diamètre effectif de quelques centièmes de millimètre et peut transformer un bon ajustement en ajustement serré.
- Inspection documentée. Demandez des rapports dimensionnels, des données de couple et d'arrachement, des résultats de brouillard salin et des déclarations RoHS avec l'expédition plutôt qu'après une réclamation.
Un fabricant travaillant selon les normes GB, DIN, ISO et ANSI/ASME peut détenir un seul dessin sur plusieurs marchés, ce qui est important lorsque le même assemblage est construit en Europe et en Asie. Cela vaut la peine de revoir l'intégralité gamme de vis autotaraudeuses par rapport aux paramètres de votre trou pilote et en demandant des lots d'échantillons tirés du même cycle de production plutôt que du stock.
Un pied à coulisse, une jauge de pas et une table étalon règlent presque tous les cas : mesurer l'alésage, décider s'il est fileté ou lisse, confirmer le pas, puis comparer avec une table avant de toucher un taraud ou un bac à vis. Dix minutes de mesure coûtent moins cher qu'un lot retourné, à chaque fois.